
 来源:洲翔 发布日期 2026-09-16 16:28:56 浏览:-
钢结构厂的老板们讨论焊接机器人,最后总会绕到同一个问题:到底要投多少钱、多久能回来?
这个问题没法一句话回答,但可以算。这篇文章就以一家年产2万吨的钢结构工厂为样本,把投入端和产出端都摊开,一步一步算这笔账。数字来自公开的行业数据和环评资料,你可以拿自己厂里的实际数字替换进去,算出属于你的那本账。
年产2万吨是什么概念?大约对应20万平方米建筑面积的用钢量——一栋中型厂房、一座体育馆或者几个高层项目的体量,在钢结构行业里属于典型的中型厂。
公开的环评资料里能看到这类工厂的典型轮廓:河北一家年产2万吨的钢结构企业,总投资500万元,租赁厂房6480平方米,劳动定员15人、单班制;而规模更大一些的同类工厂,焊接工人通常在30到60人之间,配置50到200台各类焊机。行业里一家年产能3万吨的出口型企业,生产工人200余人,其中专业气保焊焊工50多名——这个比例可以作为我们的参照基准。
假设这家2万吨工厂有50名焊接相关工人,人均年综合成本按12万元计(含社保、培训、管理摊销),仅焊接环节一年的人力支出就在600万元上下。
再看焊接工序本身。行业统计显示,成熟焊工一个班次的实际弧焊时间只占20%到30%——剩下的时间花在搬件、定位、划线、清渣、翻身和等前道工序上。也就是说,600万人力成本里,真正"在焊"的不到三分之一。这个数字是后面所有测算的地基。
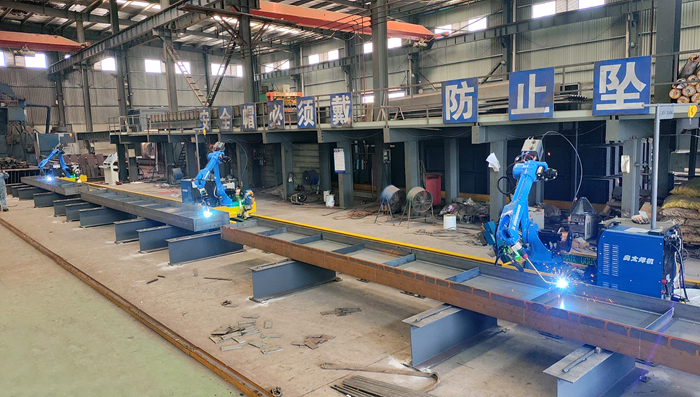
先看设备本身。以钢结构行业的主流配置为参考:
单台焊接机器人(含焊枪、送丝机、控制器、视觉系统)约20到40万元;完整工作站(加变位机、夹具、安全围栏)约35到75万元;如果走产线方案——比如H型钢组焊矫一体机(适合翼板厚度20mm以下的轻钢)或分体式重钢生产线——投入从百万级到数百万级不等,取决于产能设计。
但只算设备价,这笔账就错了。行业经验是:首年实际投入要在设备报价上再加15%到25%,花在这些容易被忽略的地方——
操作工培训(1到3周,每台数千到上万元);首期工装夹具改造(定制夹具可能就要10到30万元,而模块化工装能省一半);车间地面、电力和安全围栏的配套;第一年备件库存。
一家美国同行在复盘时说得很直白:机器人是容易的部分,难的是编程流程、夹具策略、物料转运和维保纪律——这些做对了,设备一年回本;做错了,几十万的设备就是车间里最贵的衣帽架。
第一笔:人力替代。一台焊接机器人在标准化场景下可替代2到3名焊工,保守按2.5人、人均12万算,单台年省30万元。这是最实、最没有争议的一笔。
第二笔:返修减少。人工焊接的返工率行业普遍在5%到8%,机器人焊接可以压到1%以下。返修率下降70%到85%,意味着打磨工时、焊材、探伤复验的全面减少,单台设备一年可再省15到25万元。
第三笔:耗材节约。机器人精确控制送丝速度和气体流量,焊材浪费率从人工的12%到18%降到3%到6%,一年又是一笔5到8万元。
第四笔:产能变现。这是最容易被漏算、也是最大的一笔。机器人弧焊时间占比能到70%到85%,是人工的三倍;设备24小时可用,有效利用率85%。产能上去了,接单能力就不一样——行业数据显示,约六成企业在引入焊接机器人后6个月内订单量增长。产能闲置时是成本,接满订单时就是利润。
第五笔:安全与用工风险。机器人接管了弧光、烟尘、高空和闷热环境里的作业,工伤相关支出明显下降。更现实的是招工:焊工缺口年年扩大,老师傅越来越难招、越来越贵,年轻人不愿意入行——这笔"招不到人"的账,这几年越来越多人有切身体会。
把五笔账加总,单台焊接机器人的年综合价值在50到80万元之间。
假设这家工厂按"主焊缝产线化 + 辅助焊缝机器人化"的思路改造,分三步走:
第一步,H型钢主焊缝上产线。轻钢为主就上组焊矫一体机,重钢比例高就上分体机,这是每吨钢产出效率最高的一笔投入。
第二步,加劲板、柱底板、檩托板、牛腿等标准化连接件上机器人站。这类角焊缝占结构制造焊接量的50%到70%,是机器人替代比最高的场景——按8个机器人工作站计算,设备加围栏约300到500万元,算上首期的工装培训等隐性投入,总投入约400到600万元。
第三步,管桁架节点、现场焊缝等复杂场景保留人工,老师傅去干机器人干不了的活。
按保守口径(单班制、只算人力替代加返修减少):8台设备年省约240万到400万元,回收期1.5到2.5年。
按综合口径(双班运转、五笔账全算):8台设备年综合价值400万到640万元,回收期缩短到12到18个月。行业里更激进的案例是鸿路钢构——200台焊接机器人一年省下1个亿,平均单台年综合效益50万元;一条万吨级钢结构产线用智慧焊接机器人替代人工,每年可节约110万元。
这个回收期和全球市场的数据也对得上:2026年行业测算显示,标准机器人焊接单元单班回收期12到22个月,双班压缩到8到14个月。
同样的设备,用在不同场景,回收速度天差地别。
回本快的:H型钢四条主焊缝、箱型梁纵缝这类长直焊缝——标准化程度高、批量大,替代比1:3到1:5;加劲板等批量角焊缝——量大面广,1:2到1:3;桥梁U肋、横隔板——疲劳等级要求高,机器人的稳定性溢价明显。
别急着交出去的:单件小批量构件——少于5到10件的活,编程时间比焊接时间还长,人工反而划算;现场安装焊缝——环境不可控,机器人施展不开;组对定位和点焊——需要看图纸做判断的活,机器人干不了。
一个务实的判断方法:先统计你厂里"同类型构件的重复批次量",批次量够大、焊缝够规整的部分优先上自动化,剩下的留给人工。改造不是要消灭焊工,是让每个焊工的弧光时间花在刀刃上。
以洲翔的产品线为例,2万吨级工厂的常规配置思路是:轻钢场景上组焊矫一体机,翼板厚度20mm以下一条产线搞定组立、焊接、矫正;重钢场景上分体机或重钢生产线;加劲板和批量连接件配地轨式智能焊接机器人——重复定位精度±0.02mm,免示教系统直接导入Tekla三维模型一键生成焊缝,激光寻位加电弧跟踪,工件30mm内的摆放偏差自动纠偏,12米地轨双侧工位轮换作业。
洲翔做焊接装备三十多年,服务全球60多个国家,是国家级专精特新重点"小巨人"企业。设备之外,洲翔会先做工艺评估——看你的构件类型、订单结构和现有产线,再定配置清单,避免"为自动化而自动化"的过度投入。
投入产出分析做多了会发现一个规律:机器人这笔账算不算得过来,关键变量不在机器人,在工厂自己——构件的标准化程度、订单的批次结构、现有产线的布局、管理层推自动化的决心。
2万吨的厂,400到600万的投入,12到24个月的回收期,这是行业当前给出的参考答案。你的厂算下来是多少,取决于你先把账算清楚,再动设备。
拿不准从哪一步开始,就先从统计焊缝类型和批次量开始——这一步不花钱,但决定了后面每一分钱花得值不值。

