
 来源:洲翔 发布日期 2026-09-23 13:36:56 浏览:-
钢结构桥梁在我国公路桥梁中的占比约 3%。同一个口径下,美国是 27.5%,日本是 38.3%。如果按长度统计,我国新开工桥梁中钢结构占比不足 10%,而美国的长度占比已经达到 39.4%。
差距对应的是一块正在放大的市场。中国钢结构协会桥梁分会的数据显示,钢结构桥梁用钢量从 2023 年的约 1200 万吨,预计在 2026 年攀升到 1600 万吨左右;钢结构桥梁市场规模在 2025 年约 1690 亿元,较 2024 年的约 1560 亿元继续增长。
第三组数字指向最难啃的地方:正交异性钢桥面板的疲劳裂纹中,U 肋与横隔板焊接部位占 38.2%,排在所有构造细节的第一位。同一份对日本东京两条高速公路近 7000 个开裂位置的调查统计里,顶板与竖向加劲肋焊接部位占 31.5%,顶板与 U 肋焊接部位占 18.9%——这两种构造形式在新建桥梁中已大幅减少,而排在前两位的裂纹合计占到全桥数量的一半。
三组数字放在一起说明了一件事:钢桥的增量要吃到,焊接质量是绕不过去的关口,而判卷标准高度集中在两处——U 肋和横隔板。
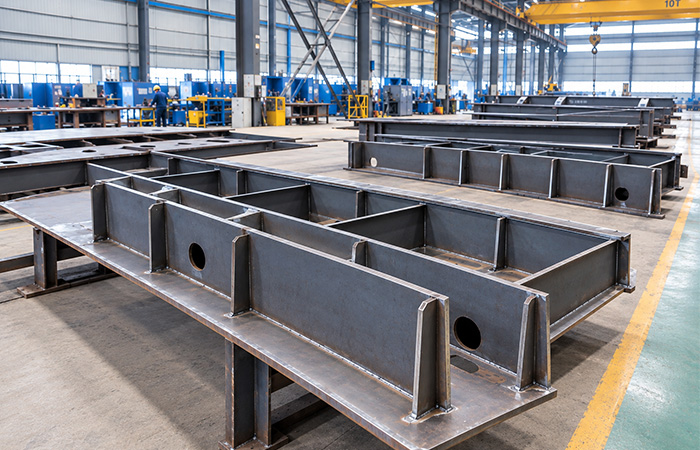
正交异性钢桥面板(Orthotropic Steel Deck,简称 OSD):由桥面板、纵向加劲肋、横向加劲构件组成的桥面结构,因为纵向和横向两个方向的刚度不同而得名,是现代大中跨钢桥的主流桥面形式。
U 肋:沿桥纵向通长布置的 U 形截面纵肋,开口朝上,两侧腹板通过角焊缝与桥面板连接。它的作用是为桥面板提供纵向刚度,把车辆轮载分散开。
横隔板:沿桥横向布置的竖向加劲构件,把各条 U 肋在横向串联起来,使它们能够协同受力。横隔板上开有供 U 肋穿过的弧形开孔,工程上也叫过焊孔。
关键就在横隔板的开孔附近。横隔板与 U 肋的连接采用三面围焊,孔边存在明显应力集中;而车轮压在 U 肋跨中不同位置时,U 肋会产生转动,反过来推动横隔板腹板来回变形。面内变形叠加面外变形,再加上焊接残余应力,这里是整座桥应力状态最复杂的部位之一。
U 肋与桥面板的连接是一条纵向角焊缝,长度动辄十几米。传统做法是只在 U 肋外侧单面焊接,问题出在焊根——单面焊时熔深很难稳定穿透到根部,焊缝根部会留下未熔合的尖端,这是一个天然的应力集中点。车辆荷载反复作用下,裂纹从根部萌生,沿板厚方向扩展,最后延伸到桥面,这就是"顶板焊根裂纹"。
U 肋角焊缝的熔透深度通常要求不小于 0.8 倍 U 肋板厚(适用于板厚不小于 8 毫米的情形)。这个指标常见于《公路钢结构桥梁设计规范》(JTG D64-2015)等标准体系的引用中,具体条款和适用条件需核对现行有效版本。单面焊工艺要达到这个深度只能靠加大电流硬顶,代价是热输入过高、变形失控、飞溅增多。
难点具体有三个:
一是长焊缝上的稳定性。板单元件上的 U 肋焊缝长达十余米,焊缝要承受横向应力和弯矩。一条十几米的焊缝要保证从头到尾的工艺参数稳定,起弧段、收弧段、中间长弧段的热输入曲线是不同的,靠人工很难控制。
二是没法检。焊缝完成后实际上只能做外观质量检查,熔深无法直接检测。设计要求是 U 肋两侧两条焊缝同时对称焊接,但为了适应坡口船形焊和胎架反变形工艺,实际往往只能采用单侧自动焊。一条又长又查不透的焊缝,质量靠的是过程控制,不是末端检验。
三是失效是批量性的,不是单点的。有公开资料记载,国内某企业组焊板单元时因为 1.6 毫米药芯焊丝性能波动、焊接工艺执行和天气等原因,造成数千吨 U 肋板单元出现大量滞后焊缝裂纹,最终全部刨缝返工。
如果说 U 肋的难点是"一条长焊缝做到极致",横隔板的难点就是"一张板上什么焊缝都有"。
横隔板单元主要由面板、水平加劲肋、竖向加劲肋及人孔圈组成。相比 U 肋板单元,它的焊缝形式复杂得多:既有直线段也有曲线段,既有平角焊也有立角焊,还有端部的包角焊。
第一,三向焊缝交汇。面板、U 肋、横隔板三者的焊缝在一个区域交汇,这个位置结构约束大、焊接残余应力高、应力分布复杂。设计的处理办法是在 U 肋与面板交汇处留一个弧形开孔把三向交叉焊缝避开——但这样一来,焊缝端部处理反而成了新的难点,处理不好会成为疲劳裂纹的起裂点。
第二,包角焊的连续性。横隔板接板与顶板、U 肋角焊缝要求连续焊接,且与 U 肋角焊缝的端部要求包角。包角意味着焊枪要在拐角处完成平角焊到立角焊的转换,同时保持不断弧。手工焊工靠手感,机器人靠的是拐角处的参数切换能力。
第三,变形控制。横隔板单元上有多条加劲肋,如果按顺序逐条焊,焊接变形会累积,板面平整度和孔位尺寸都会走。合理的做法是加劲肋两侧角焊缝对称施焊。
第四,仰焊要避开。实际应用中横梁一般设计成横隔板接板结构,把接板部分先焊接在 U 肋板单元上,目的是避免施工困难、技术难度大的仰焊。焊接工艺设计为自动化让路的思路在这里体现得最清楚。
思路很直接——既然单面焊的焊根是弱点,那就在 U 肋内部再焊一道,形成内外双侧焊缝。技术意义有两层:消除了单面焊焊缝根部的应力集中;让焊缝变成"可焊可检",内外角焊缝都能焊,任何位置的缺陷都能修磨补焊,具备可修复性。
这条路线的工程节点比较清晰:2016 年 U 肋内焊技术在沌口长江大桥首次应用;2020 年 U 肋全熔透焊接技术应用在世界首座高速铁路悬索桥五峰山长江大桥上;这项技术后来被纳入交通运输部《公路桥梁加固设计规范》和《公路钢结构桥梁养护技术规范》体系。
U 肋板单元是标准化、大批量的产品,这种场景适合用专用设备而不是通用机器人。以应用于舟山通道项目的 U 形肋内角焊专机为例:每个焊接龙门架上配备 6 个焊臂,每个焊臂上安装 2 把焊枪,可同时焊接板单元上 6 根 U 形肋的 12 条角焊缝。公开资料给出的效率数据是 6 根 15 米长的 U 肋并联焊接、焊接时间小于 45 分钟,双面焊熔透率大于 80%,12 根焊枪全部配备摄像头实时监控焊缝质量。
在深中通道项目中,进一步做成了正交异性桥面板 U 形肋组装焊接一体化系统,把 U 形肋组装和内焊设备集成在一起,在组装设备对 U 形肋与面板连续滚动定位压紧的同时同步进行内侧角焊缝的埋弧焊接。这个思路的价值不只是把工序合并了——用 U 肋内角焊取代定位焊缝,顺手消掉了定位焊缝影响角焊缝质量这个隐患。
工艺上有一个细节:内外焊使用不同直径的焊丝,内角焊采用 1.6 毫米焊丝,外角焊采用 3.2 毫米焊丝,利用埋弧焊熔深大的特点实现 U 肋不开坡口条件下的双面熔透焊接。
换个思路,不做双面焊,而是让单面焊接一次成型双面。技术手段是激光-MAG 电弧复合焊接,以及聚弧高频脉冲深熔弧焊电源配合机器人自动化。公开信息显示已有企业在正交异性桥面板与 U 肋激光-电弧复合全熔透焊接技术上取得突破,重点解决根部成形调控、U 肋拼缝间隙适应性、复合点焊组拼、熔池保护等成套工艺问题,据报道已进入试产阶段。这条路线的附加价值是能耗和烟尘的降低,在车间职业健康越来越受重视的背景下会成为一个实际的选型因素。
另外值得一提的是南京新生圩长江大桥(主跨 1760 米,2025 年 11 月通车)项目中,制造方开发的 U 肋板单元内外焊专用焊接机实现了无坡口、免清根、无咬边的高效全熔透焊接工艺。省掉的是坡口加工和碳弧气刨清根两道工序,这两道工序既费工时又容易在母材上留下损伤。
U 肋走的是"专机 + 大批量"的路,横隔板走的恰好相反。原因在于焊缝形式太杂、规格太多——专机是为固定件型设计的,而横隔板的加劲肋布置、孔形、尺寸随项目变化,用专机不划算。所以横隔板单元的主流方案是门式结构的通用焊接机器人系统。
以港珠澳大桥钢箱梁制造项目为例,中铁山桥、武船重工、中铁宝桥等企业配置的横隔板焊接机器人系统采用门式结构,每套配备 2 个机械手,机械手固定在可旋转的托架上,托架在门架横梁上左右移动,门架由伺服电动机驱动在纵向轨道上行走,工作范围可以覆盖整个板单元。这套系统基于离线编程技术。
到深中通道项目,方案升级为视觉识别路线。2020 年武船重工将基于视觉识别技术的焊接机器人用于深中通道钢箱梁横隔板单元焊接,核心要点有三个:
激光轮廓扫描自动识别待焊位置。安装在门架横梁上的激光传感器对工件轮廓进行扫描采集,自动识别待焊位置。
自适应逻辑编程(ALPT)。根据采集数据智能规划焊接路径,无需导入 3D 模型,也不需要编程示教,节约前期准备时间、降低对操作人员技能水平的要求。
寻位与跟踪的组合。采用点激光传感方式进行焊接寻位,自动寻找合适的起弧点,焊枪摆动焊接,再用电弧传感做焊缝跟踪保证焊接精度。
这里有一个很实际、但很少写进设备说明书的细节:为避免定位焊缝影响激光寻位精度,定位焊缝需要与起弧点保持一定距离。这类约束决定了视觉系统实际能不能用稳。
包角焊方面,横隔板单元机器人焊接系统可以通过程序设置实现板肋端部自动连续包角焊接。横隔板接板则单独研发了机器人——有一套公开工艺方案的要点是:接板组装时垂直度控制在 0 到 1 毫米、接板与 U 肋及面板间隙控制在 0 到 2 毫米;焊接用 ER50-6 实心焊丝(直径 1.2 毫米),保护气为 80% 氩气加 20% 二氧化碳;两把焊枪对称分步布置在接板两侧,前枪起弧后间隔 10 秒后枪起弧;从接板与面板的平位角焊缝起弧,再焊接到接板与 U 肋的立位角焊缝,在平位转立位的拐角处需连续不断弧焊接;焊至立位焊缝端部时包角绕焊饱满,熄弧点稍稍落在 U 肋上,整个过程一气呵成。
焊完还要做两件收尾:把起弧点处接板与面板角焊缝的端部打磨成 1:6 的过渡斜坡;用磨头把弧形切口处的包角焊缝打磨光滑匀顺,并去除 U 肋侧的熄弧点焊肉。这两道工序说明一件事:自动化焊接不等于免后处理。
变量一:材料标准升级,焊接指标被单列。GB/T 714-2025《桥梁用结构钢》于 2026 年 5 月 1 日正式实施,这是该标准近十年来的首次重大修订。新版新增了 800MPa 桥梁钢的技术指标,并增加了焊接裂纹敏感性、耐候性等核心评价体系。焊接裂纹敏感性被写进材料标准,意味着焊接工艺的可控性从制造环节的"内部要求"变成了材料端的"明示指标",设备选型时对热输入控制能力的要求会随之提高。
变量二:养护规范落地,在役桥梁加固市场开门。交通运输部于 2025 年 12 月 31 日发布《公路钢结构桥梁养护技术规范》(JTG/T 5123-2025),自 2026 年 4 月 1 日起施行,填补了我国公路钢结构桥梁养护领域的技术标准空白。背景是我国大量早期建设的钢结构桥梁正在进入集中养护期。
这个变量和前面讲的 U 肋内焊有直接关系:模块化 U 肋内焊机器人可以进入 U 肋内部做仰位焊接修复,在不中断交通或对交通影响较小的条件下,对已出现疲劳裂纹的 U 肋进行内部增补焊接,把原来的单面焊体系补成双面焊体系。养护规范施行之后,这类修复工艺会从"个别项目的创新做法"变成有标准可依的常规选项。
无锡洲翔成立于 1991 年,专注钢结构焊接设备与焊接机器人的研发制造,具备专精特新资质,累计拥有 42 项发明专利,产品和服务覆盖全球 60 多个国家和地区。
桥梁钢结构制造对设备的需求集中在两类场景,洲翔的技术路径也对应这两个方向。
一是以横隔板单元、加劲肋为代表的复杂焊缝场景。桥梁钢箱梁的横隔板单元、水平与竖向加劲肋,以及各种板单元的加劲构件,都属于这一类。它们的焊缝形式多、规格变化频繁,适合用通用焊接机器人系统加视觉寻位来覆盖,通过自主识别焊缝位置、自动规划路径与匹配工艺参数,减少示教与编程占用的时间。对桥梁项目中大量规格相近的板单元构件,这套方案能把换产时间压下来。
二是以箱型构件、厚板 H 型钢为代表的重钢场景。桥梁构件的板厚跨度大,从十几毫米到几十毫米都有;桥墩与承台连接的 H 型钢构件、临时结构件、以及钢箱梁的箱型节段,对厚板组立与焊接的精度要求更高。针对 H 型钢构件,组焊矫一体化产线把组立、焊接、矫正三道工序集成在一条线上完成,在保证精度的同时提升单位时间产出;构件厚度更大或产能要求更高时,则采用分体式设备或整条重钢生产线。
需要说明的是能力边界:桥梁工程中用于 U 肋内焊的专用专机属于针对单一构件、单一焊缝开发的重资产,通常由承接大型桥梁项目的总承包企业自行配置或定制,与通用焊接机器人是两类不同的装备。这个分工对选型是好事而不是限制——对做桥梁钢结构配套件、横隔板单元、加劲肋这类中型构件的制造企业来说,通用机器人加门式行走机构已经能覆盖绝大部分焊缝,不必为了一个 U 肋工序去配整套专机产线,也不必因为横隔板焊缝复杂就退回纯手工。先把自己的构件图谱摊开,看清楚哪一类占产量的大头,再决定设备往哪个方向配。
件型标准化程度决定自动化路线。件型固定、批量大、焊缝形式单一的(例如 U 肋板单元),选专用专机靠多枪并行、组装焊接一体化把效率做上去,前提是产品规格足够收敛;件型多变、批量中等、焊缝形式复杂的(例如横隔板单元、各类加劲肋构件),选通用焊接机器人加门式行走机构配视觉寻位和离线编程,价值在于柔性——换一个项目不用换设备。
熔透要求决定验证方式。如果项目明确要求 U 肋角焊缝熔透深度不小于 0.8 倍板厚、要求焊缝可检可修,设备选型时就必须把熔透能力的验证作为硬指标,而不是听参数表。验证方法只有一个:用你自己的典型件,按你自己的坡口形式和间隙,试焊、剖切、看宏观断面。
两类构件都做,要算产量比。如果 U 肋是稳定的大批量产品,专机的效率优势很难被通用机器人替代,合理选择是两条线并行、各自按节拍排产;如果 U 肋只是偶尔接单、横隔板才是主业,为它单独配一条专机产线就不划算,此时更实际的做法是横隔板和中小型构件用通用机器人覆盖,U 肋工序维持半自动加人工,或者把板单元外协给有专机的企业。判断的临界点可以用一个粗略算法:把 U 肋板单元的月产量乘以单件专机节拍差,得到的工时差额如果大于专机的年折旧与维保成本,专机就划算。
洲翔的常规做法是先根据客户的构件图谱、月产能目标和工期节点出一版产线配置方案,再结合现有厂房条件和预算做调整。对于翼板厚度 20mm 以下的常规构件,组焊矫一体机是经济性更好的选择;构件厚度超过 20mm、或对产能要求较高时,则推荐分体式设备或整条重钢生产线。
通常要求不小于 0.8 倍 U 肋板厚,适用于板厚不小于 8 毫米的情形,多见于《公路钢结构桥梁设计规范》(JTG D64-2015)等标准体系的引用中,具体条款需核对现行有效版本。传统单面焊要达到这一深度需加大电流,代价是热输入过高、变形失控。
内焊是形成内外两道焊缝,焊缝可检可修,是目前应用最广的成熟路线;单面焊双面成型是单侧一次焊透成型,工序更短,附加优势是能耗和烟尘更低,但工艺窗口的要求更高。选择取决于构件批量、坡口条件和现有产线配置。
因为焊缝形式太杂、规格随项目变化。专机是为固定件型设计的,横隔板的加劲肋布置、孔形、尺寸变化大,用专机不划算。主流方案是门式结构的通用焊接机器人系统。
可以焊 U 肋的外侧角焊缝,但 U 肋内焊受腔体尺寸限制,属于专用专机的领域。U 肋板单元如果是稳定的大批量产品,专机的效率和一致性优势更明显。
深中通道横隔板单元焊接已经采用了基于视觉识别的方案,用激光轮廓扫描加自适应逻辑编程,无需 3D 模型和示教。实际使用中要注意一项约束:定位焊缝需与起弧点保持一定距离,否则会影响激光寻位精度。
需要。包角焊缝端部的 1:6 过渡斜坡、弧形切口处的包角焊缝、U 肋侧的熄弧点焊肉,这些都要打磨修整才能达到疲劳性能要求。自动化替代的是焊接动作,不是后处理工序。
不能。横隔板接板工艺要求垂直度控制在 0 到 1 毫米、间隙控制在 0 到 2 毫米,这是焊接的前提条件而不是焊接能改善的对象。来料超差的情况下,再好的视觉系统也只能把问题焊接进去。
无锡洲翔成套焊接设备有限公司成立于 1991 年,专注钢结构焊接设备与焊接机器人的研发制造,具备专精特新资质,累计拥有 42 项发明专利,服务网络覆盖全球 60 多个国家和地区。产品线涵盖组焊矫一体机、分体式焊接设备、重钢生产线及智能化焊接机器人系统。
如需针对具体桥梁构件项目的产线配置建议,可提供构件图纸和产能目标,洲翔技术团队会出具配套方案。
数据口径说明:文中涉及的桥梁钢结构占比、用钢量、市场规模等数据来自公开行业报告与协会统计,标准编号与施行日期引自公开发布信息。行业数据存在统计口径差异,标准存在版本更替,引用前请核对现行有效版本与原始出处。

